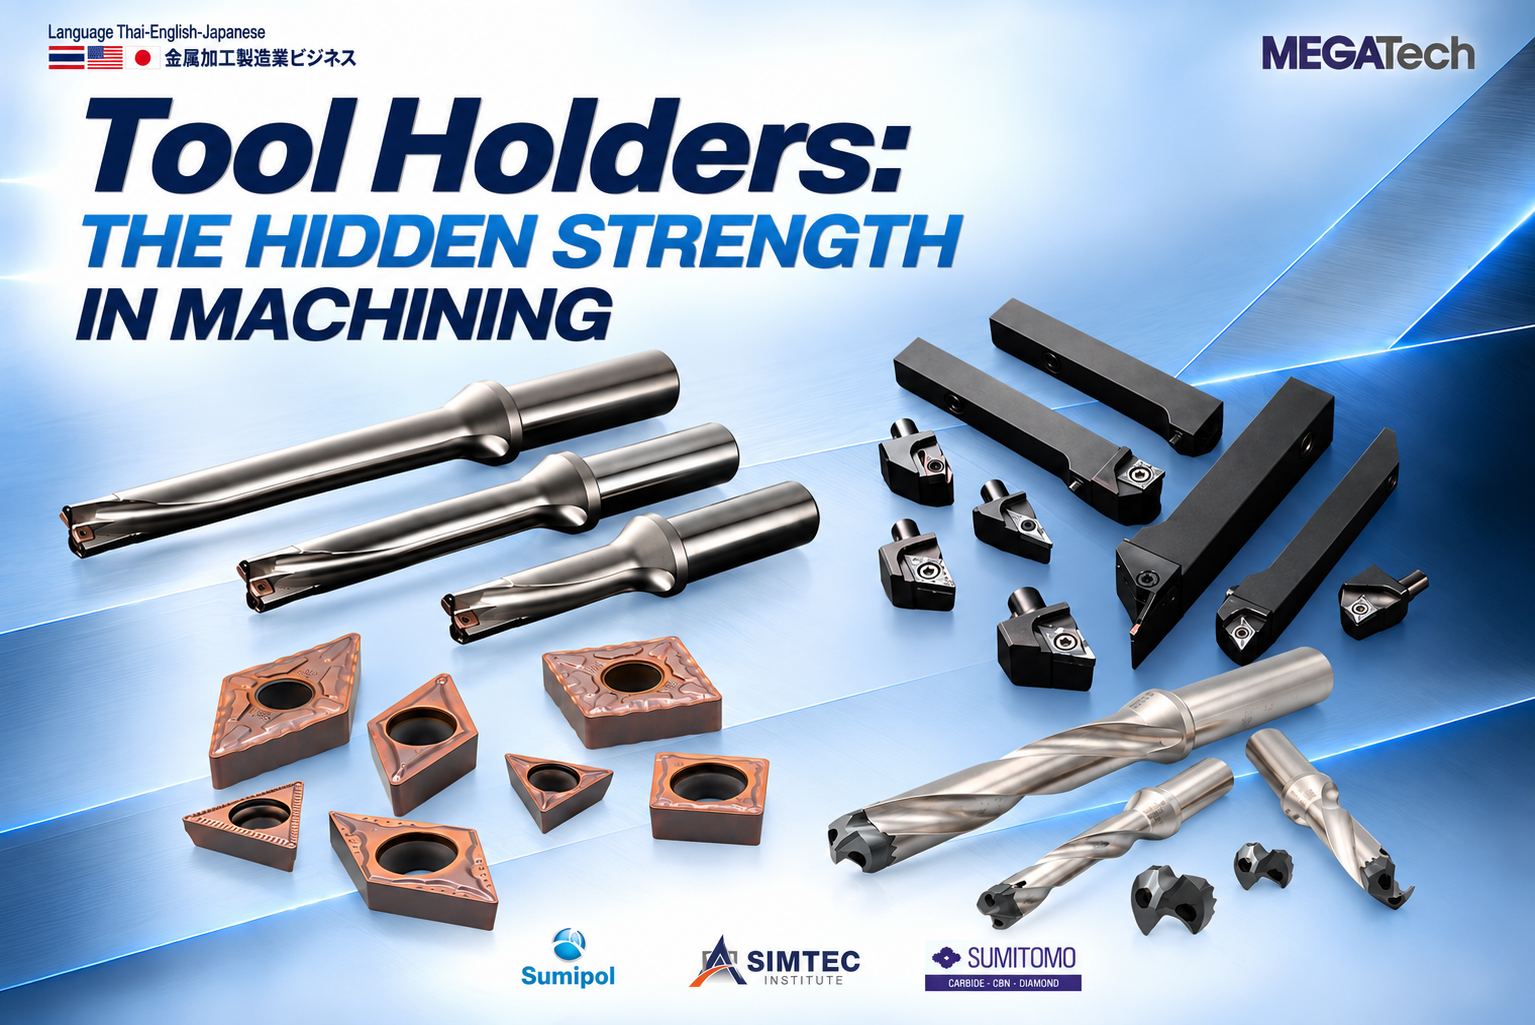
切削加工では、切削工具 が注目されることが多い。しかし、安定した加工、高い精度、そして優れた生産性を実現するためには、もう一つ重要な要素がある。それが ツールホルダーだ。
近年、製造業では生産コストの上昇が続いており、特に工具の原材料として使用される超硬合金やタングステンの価格上昇を背景に、工具関連コストの管理がますます重要になっている。
メーカーが原材料価格を完全にコントロールすることは難しい。しかし、各用途に適したツーリングシステム、ホルダー、工具の材種、切削条件を選択することで、1個当たりの加工コストを効果的に管理することは可能だ。
高性能ツールホルダーで生産性を向上し、利益を最大化
ツールホルダーは、単に工作機械と切削工具をつなぐ工具ではない。その性能は、工具寿命、加工安定性、工具交換時間、設備停止時間、生産性など、製造コストに直結するさまざまな要素に影響を与える。
例えば、穴あけ加工では、 住友電工ハードメタルのヘッド交換式ドリル「SEC-マルチドリル SMD型」は、ヘッドが摩耗した際に、その部分のみを交換できるため、超硬工具全体を交換する必要がない。さらに、取り外したヘッドは再研磨して再使用することもでき、超硬合金の使用量を抑え、ツーリングコストをより効率的に管理することが可能になる。
特に深穴加工など、高い安定性とコスト低減が求められる用途では、住友のインサート交換式ドリル「SumiDrill GDX型」が採用する高剛性ホルダー設計が、振動を抑制し、穴あけ加工の安定性を高める。加工トラブルを低減することで、生産性をより安定して維持することができる。
設備停止時間は、その一分一分が生産コストの増加につながる。そのため、工具交換時間の短縮が重要になる。
ヘッド交換式クイックチェンジホルダ「APM型」は、この課題に対応するために開発された。独自の構造により、ヘッド交換時にも高い精度を確保し、工作機械の能力を最大限に引き出すことで、生産性の向上に貢献する。
工具の効率向上やコスト削減を考える上では、超硬合金が常に最適な選択肢である必要があるのかを検討することも重要だ。
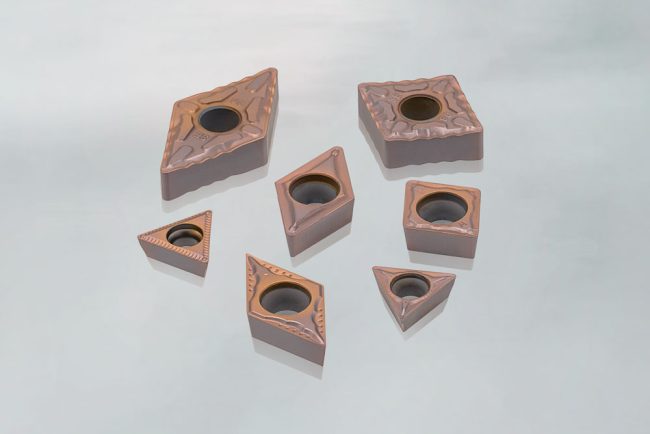
住友の鋼旋削用コーテッドサーメット材種「T2100Z」は、より大きな切込みにも対応でき、中仕上げ旋削加工で超硬合金の代替として使用できる。これは、用途に適した切削工具材種を選択することの重要性を示すものであり、すべての加工工程で超硬合金を標準的に使用するのではなく、工具関連コストを管理するためのもう一つの選択肢となる。
工具の最適化からMachining DXへ
適切な工具を選択することは、あくまでスタート地点に過ぎない。1個当たりの加工コストを持続的に削減するためには、工具、切削条件、そして生産プロセスがどのように相互作用しているかを理解する必要がある。
工具寿命、工具の摩耗、切削力、サイクルタイム、加工品の品質に関するデータを分析することで、プロセス全体のパフォーマンスを最適化するための条件を見つけることができる。
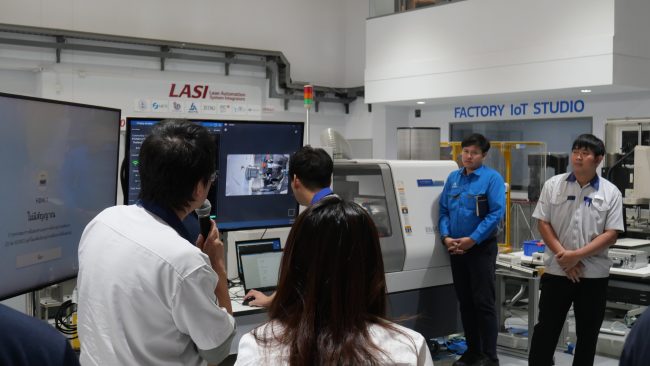
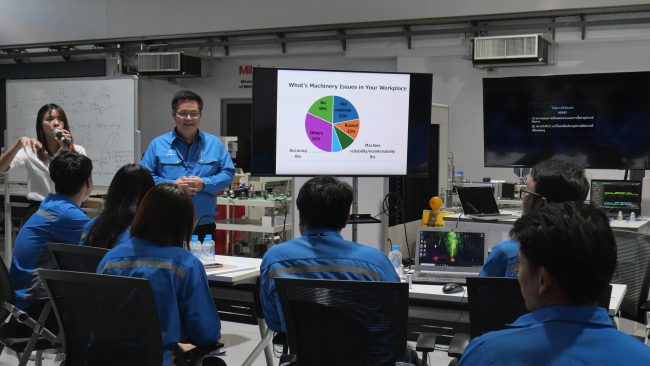
ここで次のステップとなるのが Machining DX だ。SIMTECのMachining DX講座では、リーンの考え方、デジタルツール、リアルタイムの生産可視化、データ活用を組み合わせ、製造現場の人材がロスを削減し、生産性を向上させるための知識と実践力を身につけることを目指している。
本講座では、設備総合効率(OEE)、サイクルタイム、故障停止時間、切削力解析、設備稼働状況の可視化、工程監視などの実践的なテーマに加え、品質問題の解決、工具選定戦略、CNCプログラムのツールパス修正に関する実習も行われる。
最終的に、切削加工の「隠れた力」は、一つの要素だけにあるのではない。それは、ツーリングシステムと生産プロセス全体をいかに効果的に連携させるかにある。
1個当たりの加工コストの削減と競争力の向上を目指すメーカーにとって、ツールホルダーの最適化は小さな改善に見えるかもしれない。しかし、それこそが、より大きな生産性向上への第一歩となる可能性がある。